


回転成形 vs ブロー成形: 部品のサイズと体積に基づいて選択する
5000 リットルの化学薬品貯蔵タンクには均一な肉厚が必要ですが、2 リットルのボトルは数秒で製造する必要があります。これら 2 つの製品には異なる製造プロセスが必要であり、回転成形とブロー成形のどちらを選択するかは、部品サイズ、壁の均一性、年間生産量、および工具への投資によって決まります。つまり、一貫した壁を持つ耐久性のある大型の中空部品が必要な場合は、回転成形が最適です。中小型の容器を高速で大量生産する必要がある場合は、ブロー成形が最適です。
これら 2 つのプロセスはどちらも中空のプラスチック部品を作成しますが、結果は異なります。技術的なしきい値を検討する前に、購入の主な考慮事項を簡単に比較してください。
主要な違い: 圧力と動き
ブロー成形は、金型キャビティ内で溶融プラスチックチューブを膨張させることによって機能します。空気圧によってパリソンが金型の壁に押し付けられ、金型の表面が熱を吸収して部品が急速に冷却されます。押出ブロー成形のサイクル時間は、部品の重量と壁の厚さに応じて、多くの場合 30 秒から数分の範囲になります。空気圧が成形力であるため、部品の形状は中央のパリソンから外側に均一に吹き飛ばすことができる形状に限定されます。
回転成形では動作が異なります。プラスチック粉末を入れた金型を、直交する 2 軸上でゆっくり回転させながら加熱します。粉末が溶けて内面をコーティングし、すべての面に均一な厚さを形成します。成形時に圧力は加えません。次に、金型がタンブリングしながら冷却チャンバー内を回転し、プラスチックが徐々に固まります。サイクル時間は通常 20 分から 1 時間以上かかりますが、大きな部品の場合はさらに時間がかかります。
壁の分布が異なる理由
ブロー成形では、パリソンが角で薄くなり、深絞り領域で不均一に伸びることがあります。回転成形では、粉末のタンブリング動作によって材料がすべての表面に同じ速度で堆積されるため、均一な壁分布が得られます。この違いは、深い凹部、複雑な輪郭、または大きな平面または曲面を備えた製品では重要になります。回転成形された壁には、ブロー成形容器によく見られるピンチオフシームやウェルドラインが見られません。
工具のコスト、リードタイム、寿命
ブロー成形ツールは通常、スチールまたはアルミニウムで作られ、厳密な公差に合わせて機械加工されます。ブロー金型内の高圧には、重いクランプ システムと硬化したキャビティ表面が必要です。工具のコストは、部品の複雑さと複数のキャビティの要件によって異なります。一般的な工業用コンテナの場合、ブロー金型ツールは、単純な単一キャビティ金型の適度なセットアップ コストから、複数キャビティの大量生産のための多額の投資まで多岐にわたります。ツールは耐久性があり、多くの場合、数十万回から数百万回のサイクルに耐えます。
回転成形ツールは、金属板または鋳造アルミニウムから製造され、部分的に溶接されます。内部圧力が存在しないため、より軽量な構造と単純な溶接でも高品質の表面を生成できます。機械加工されたブロー金型よりも製造が速く、安価になります。回転成形の金型のリードタイムは一般に短くなります。トレードオフは寿命です。板金金型は、特に頻繁な色の変化や熱サイクルによって、硬化鋼のブロー金型よりも早く摩耗します。ただし、年間数百から数千ユニットの少量生産の場合は、通常、工具の節約により、回転成形の方が総コストが低くなります。
| パラメータ | 回転成形 | ブロー成形 |
|---|---|---|
| サイクルタイム | 20分から1時間 | 30秒~3分 |
| 工具費 | 低から中程度 | 中程度から高程度 |
| ツーリングのリードタイム | 短い | より長い |
| 金型の寿命 | メンテナンスにかかる年数 | とても長い |
| 肉厚 | 均一、4~20mm | 薄い0.5~3mm |
| 最大パーツサイズ | 非常に大きい(最大20,000L) | マシンの能力による制限 |
| 設計の複雑さ | 高さのある成形インサートが使用可能 | パリソンの形状による制限 |
| 材質オプション | PE、PP、PVC、PA、フッ素樹脂 | HDPE、LDPE、PP、PET、PVC |
2 つのプロセス間の損益分岐点は、年間生産量と部品のサイズによって異なります。高生産性が要求される小型部品の場合、ブロー成形により、何百万ものユニットにわたる工具コストが償却されます。体積の少ない大型部品の場合、回転成形により過剰な資本コストや工具メンテナンスの負担が回避されます。
設計の柔軟性と製品アプリケーション
回転成形は、はるかに広範囲の設計形状をサポートします。パリソンのピンチオフがないため、直線の継ぎ目ではなく曲面の移行部にモールド ラインを配置できます。成形ねじ、金属インサート、内部リブを二次加工なしで組み込むことができます。壁の厚さは、金型温度を変更したり、サイクルタイム中に粉末を追加したりすることで、局所的に変えることができます。応力集中を軽減するために、コーナー半径を大きくすることができます。
ブロー成形には特有の設計制約があります。ネックの開口部は正確な制御が必要で、深いアンダーカットは難しく、壁の厚さはベースからショルダーまで異なることがよくあります。とはいえ、ブロー成形は、ボトル、ジェリ缶、小型工業用包装など、軽量で薄壁の容器が適切に機能する用途に優れています。
各工程の代表的な製品
一般的なブロー成形製品には、洗剤ボトル、小型エンジン用燃料タンク、農業用包装材、小型工業用容器などがあります。一般的な回転成形製品には、化学薬品貯蔵タンク、大型水槽、添加剤タンク、水産養殖樽、道路障壁、機械ハウジング、フロート、大型カスタム中空部品などがあります。
のために 回転成形円錐底PE貯蔵タンク 均一な壁の厚さにより、タンクに攻撃的な化学物質が入っている場合に脆弱な部分が回避されます。ブロー成形で同じ設計を行うと、コーン部分上の材料の分布が不均一になる危険があります。
材料の選択と互換性
ブロー成形は主に、成形中の内部空気圧に耐えることができる熱可塑性プラスチックに依存しています。最も一般的な選択は高密度ポリエチレン (HDPE) で、次にポリプロピレン (PP) と PET が続きます。一部のエンジニアリングプラスチックは使用可能ですが、溶融強度を考慮する必要があります。 UV安定剤やカラーマスターバッチなどの添加剤を樹脂に加えることができます。
回転成形により、より幅広い樹脂リストに対応します。粉砕された LLDPE、LDPE、HDPE、PP、PVC、ナイロン、およびフッ素ポリマーはすべて良好な性能を発揮します。このプロセスは周囲圧力で実行されるため、内圧を必要とせずに、より強力で応力亀裂耐性に優れた高分子量材料を形成できます。屋外露出の場合は、UV 安定剤を添加した回転成形 PE が信頼できる標準です。
コストシナリオ: 各プロセスに意味がある場合
年間需要が約 1,000 個ある 500 リットルの貯蔵タンクを考えてみましょう。より高いスループットを得るためにブロー金型を構築することもできますが、金型のコストは依然として高く、壁の厚さは構造的剛性に必要な一貫した 8 ~ 10 mm に達することができません。製作した金型を使用した回転成形により、厚く均一な壁を備えたタンクを製造でき、工具のコストは生産工程全体で十分に採算が取れます。
ここで、年間 200 万個の需要がある小さな 2 リットルのコンテナを考えてみましょう。ブロー成形では数秒ごとに 1 つの部品が製造され、アルミニウム製の金型は完全な生産工程を通じて使用されます。回転成形ではその供給ペースに対応できないため、コンパクトで大量のパッケージングには依然としてブロー成形が適切な選択肢となります。
購入者が確認すべきリスク要因
- 部品に衝撃や内圧がかかることはありますか?回転成形された PE は亀裂の成長を防ぎ、失敗することなく繰り返し落下することができます。
- 重要な寸法に関して厳しい公差が必要ですか?ブロー成形は、小さな部品寸法に対して優れた再現性を提供します。
- その部分は屋外サービスを見ることになりますか?どちらのプロセスでも UV 添加剤を使用できますが、厚い回転成形壁は薄いブロー成形壁よりも長い耐候性を備えています。
- 部品には成形インサートが必要ですか?回転成形では、二次的な穴あけ加工を行わずにインサートをサポートできるため、ブロー成形に比べて明らかな利点があります。
- メタルから乗り換えですか?回転成形では、少量の工具と軽量で大きな金属ハウジングを複製できます。
どのプロセスが一般的により優れているかが決定されることはほとんどありません。それは、製品が何を要求し、年間生産量がどれだけ耐えられるかということです。
水処理と水産養殖における応用シナリオ
水処理システムの場合、貯蔵タンクと投与バレルには優れた耐薬品性と長い耐用年数が必要です。あ 回転成形された円錐底の計量および混合タンク ヒンジ付きカバーを備えた典型的な設計を示し、均一な壁厚と成形されたボアの詳細が信頼性の高い混合操作をサポートします。円錐底の形状により、薬液が溜まらずに完全に排出されます。
水産養殖では、大型水槽は過酷な環境にさらされます。回転成形された 7 トンの PE 飼育タンクをブロー成形で一貫して製造することは困難です。タンクの形状はモジュール化されたままでありながら、すべての表面で壁を厚く保つ必要があるためです。ブロー成形には速度の利点がありますが、回転成形では部品あたりの大容量と長期の湿式サービスのための信頼できる構造的完全性が得られます。
容量、サイズ、動作条件に基づいて選択してください
プロジェクトに非常に大きな部品、高い肉厚、少量から中量の部品、またはインサートや複雑な形状を必要とするカスタム設計が含まれる場合は、回転成形を選択してください。製品が小型の容器で、形状が単純で、年間生産量が多く、短いサイクルタイムが必要な場合は、ブロー成形を選択してください。
回転成形ソリューションを評価する購入者にとって、材料の一貫性、コーナーの厚さ、工具のメンテナンス履歴をチェックすることは、投資を保護することにつながります。十分に構造化された回転成形パートナーは、生産を開始する前に金型の設計、材料グレード、改善手順について話し合うことができます。
関連商品
-
角型回転成形PEフローティングポンツーン
-
回転成形LLDPEフローティングプラットフォーム
-
耐久性のある 200mm ABS 回転成形フローティング ボール
-
500mm 片耳回転成形フローティング ボール
-
500mm プラスチック フローティング ボール LLDPE 警告ボール フローター
-
警告 浮上浚渫パイプポンツーン
-
LLDPE プラスチック回転成形浚渫パイプ フロート ポンツーン
-
海上航行ブイ・警報ブイ
-

LLDPE 定置航法ビーコン浮体ブイ
-
EPSフィラー付き回転成形警告フロート
-
回転成形防波ブイ
-
LLDPE 浚渫汚泥回転成形フローティング リング
-
直径 650 回転成形繁殖フローティングポンツーン
-
直径 200 の回転成形汚水保持フロート
-
回転成形浮体
-
回転成形プラスチック LLDPE 燃料タンク
-
回転成形植物保護水タンク
-
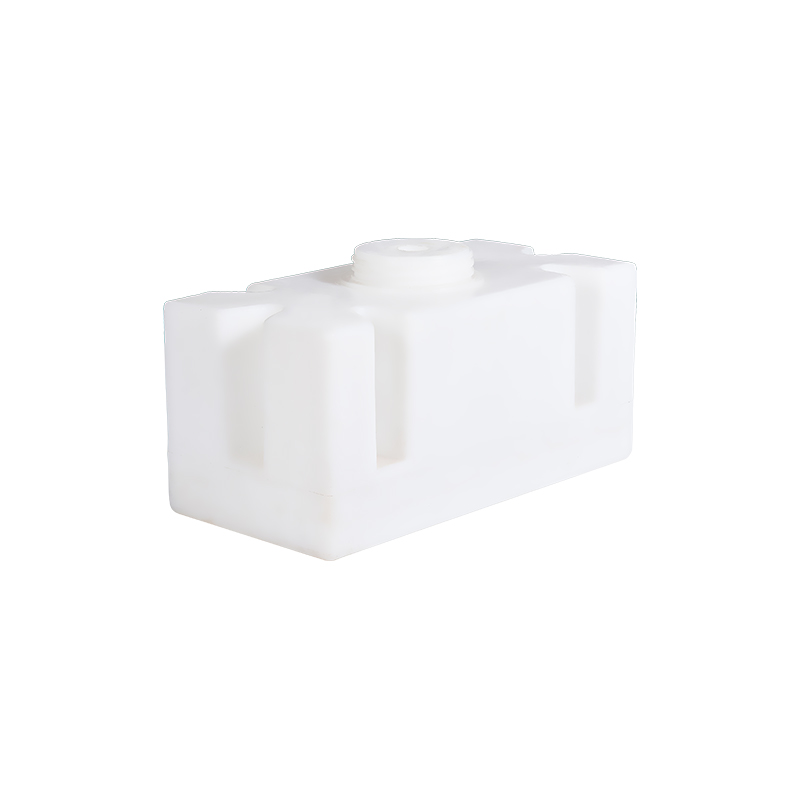
回転成形 LLDPE RV 淡水タンク
素早い連絡
-
 浙江省慈渓市恒河鎮五魚橋村
-
 +86-15257871220
-
 [email protected]
連絡を取り合ってください
