


回転成形設計ガイドライン: OEM エンジニアとバイヤーのための重要なルール
最近、エンジニアが 1,000 リットルの投与タンクを持ち込んできましたが、そのタンクの底の角に亀裂が入り続けていました。 CAD モデルの内径は 2 mm、側壁には抜き勾配がなく、ベースは完全に平らでした。これら 3 つの詳細のすべてが、部品を故障に追い込みました。回転成形は多くの点で寛容なプロセスですが、鋭い遷移、テーパーのない垂直壁、またはサポートされていない大きな表面に対しては寛容なプロセスではありません。
以下のルールは、ツールの出費になる前に問題を発見するために使用するものです。これらは、長年にわたる回転成形ツールの構築、PE タンク、機器ハウジング、カスタム OEM 部品の生産から生まれました。
肉厚と中空部分
回転成形により単層中空部品が作成されます。射出成形とは異なり、壁の厚さは金型キャビティの形状ではなく、金型に充填されるプラスチック粉末の量と回転サイクルによって決まります。これが、厚い部分と薄い部分が混在する部品の製造が難しい理由です。粉末が溶けた後、厚い部分のプラスチックは薄い部分に流れる方法がありません。
 内部コンポーネント保護のための LLDPE 回転成形機器シェル このシームレスな回転成形シェルは、精密部品を埃、湿気、衝撃から守ります。 LLDPE 素材は耐薬品性と UV 安定性を備えているため、過酷な産業環境に適しています。 製品を見る→
ポリエチレン部品の場合、均一な壁から始めるのが賢明です。直径が最大 300 mm の小さなハウジングは、多くの場合 3 ~ 5 mm です。 1,000リットルタンクや機器筐体などの中型部品では5~8mm程度必要となります。 2,000 mm を超える大型の貯蔵タンクでは、静水圧荷重と取り扱いストレスに耐えるために、通常 8 ~ 12 mm が使用されます。
| 部品全体のサイズ | 推奨肉厚 | 一般的な製造公差 |
|---|---|---|
| 300mm以下 | 3~5mm | /-1.5mm |
| 300~1000mm | 5~6mm | /-2mm |
| 1000~2000mm | 6~8mm | /-2.5mm |
| 2000mm以上 | 8~12mm | /-3mm |
均一な肉厚は絶対値よりも重要です。局所的な 12 mm ボスを備えた 6 mm の壁は沈み、ボスのベースが内部空洞を閉じ込める可能性があります。設計に局所的な厚みを持たせる必要がある場合は、代わりに二次補強を計画してください。
抜き勾配と脱型
抜き勾配は、パーツを金型から取り外すために垂直サーフェスに追加する角度です。回転成形された部品は温かいうちにツールから引き抜かれ、冷えるにつれてポリエチレンがツール上で収縮するため、ゼロドラフト壁は引きずったり、くっついたり、歪んだりします。滑らかなポリエチレンの表面に推奨される最小ドラフトは、片側あたり 1 度です。テクスチャーのある表面の場合は、2 度または 3 度に増やします。
| 表面状態 | 側面ごとの最小ドラフト |
|---|---|
| 滑らかな外面 | 1度 |
| 滑らかな内面 | 0.5度 |
| テクスチャーのある表面または塗装された表面 | 2~3度 |
| 500mmを超える深い垂直壁 | 2度以上 |
実際の効果は、ほとんどのエンジニアが予想するよりも大きいです。側壁の深さが 500 mm、抜き勾配が 1 度の部品は、上から下に約 9 mm ずつ先細になっています。設計で正確に平行な壁が必要な場合、それは危険信号です。回転成形は射出成形ではありません。深い部分にテーパーを付けずに垂直な壁を保持することは、工具を使用する上で困難な課題です。
平らな壁、クラウン、キスオフ
回転成形の歪みの最も一般的な原因は、平坦な壁です。大きなフラット パネルには内部サポートがないため、部品が冷えるにつれて収縮が発生し、オイル缶ができたり、反ったり、反ったりします。証明された解決策は王冠です。パネル長さ100mmあたり約0.4mmのクラウンがフェースを安定させます。幅 500 mm の平らな領域の場合、これは約 2 mm の曲率を意味します。
パネルが本当に平らである必要がある場合、または荷重に耐える必要がある場合は、キスオフを追加します。キスオフは、2 つの向かい合う壁を結合する成型されたボタンまたはポストです。キスオフを 150 ~ 300 mm の間隔で配置すると、リブや二次留め具を必要とせずに強化された二重壁が生成されます。キスオフは金型を複雑にしますが、成形後に反った部品を補強するよりもはるかに安価です。
 安定性を高めた5,000リットルのコーン底PE貯蔵タンク 水処理および化学産業における液体貯蔵用に設計されたこの円錐底タンクは、効率的な排水と構造的完全性を保証します。滑らかなクラウンは静水圧に耐え、LLDPE は耐食性を提供します。 製品を見る→
5,000 リットルの円錐底貯蔵タンクのような大型コンテナは、排水と安定性を高めるために円錐底を使用し、側壁には静水圧変形に耐えるために滑らかなクラウンが付いています。
コーナー、半径、リブ
鋭い角は 2 番目に多い設計ミスです。回転成形では、鋭い内側の角が応力集中を引き起こし、粉末が狭い空間を埋めるのが難しいため、その角の外側が薄くなる傾向があります。許容される最小外半径は 3 mm で、内半径は壁の厚さの少なくとも 2 倍である必要があります。 6 mm の壁の場合は、内側半径を 12 mm として計画します。
コーナーの角度は半径と同じくらい重要です。ポリエチレン部品は、夾角が 30 度以上の場合に最高のパフォーマンスを発揮しますが、角度が大きいほど安全性はさらに高くなります。用途により鋭角が必要な場合は、肉厚を厚くするかリブを強化して補うように設計してください。
設計者は、スペースを節約するために鋭い角を要求することがよくあります。回転成形では、鋭いコーナーがスペースを節約することはほとんどありません。工具の加工に時間がかかり、壁が薄くなる危険があり、見た目に粗い半径が生じます。通常、効率的な解決策は、十分な半径と薄型のリブを追加することです。
材料の流れと壁の分離
回転成形は、回転する金型内で粉末を転がして溶かすことに依存しています。溶融プラスチックが射出成形金型内を流れるように、粉末は狭い隙間を通って流れることができません。一般的なルールは、2 つの壁の間、または壁とリブの間の距離を、公称壁厚の少なくとも 5 倍に保つことです。 6 mm の壁の場合、最小隙間は約 30 mm になります。
隙間が狭いと、粉末が溶ける前に開口部を埋める可能性があり、その結果、ウェブが融合して設計意図が台無しになってしまいます。このルールは、キスオフ、成形リブ、取り付けボス、およびあらゆる内部形状に適用されます。最初に実行するチェックは 5x ルールです。
アンダーカット、インサート、パーティング ライン
部品を金型から引き抜く必要があるため、アンダーカットは困難です。小さなアンダーカットはシリコンまたは柔軟な金型セクションで処理できますが、コストが追加され、通常はサイクルが遅くなります。大型の剛性部品の場合は、アンダーカットを完全に避けてください。
ねじ付きインサート、レベル スイッチ、およびフィッティング ボスを成形できます。これらは、粉末がロードされる前に金型に配置され、部品が回転しても所定の位置に留まります。 PE 部品用の金属インサートには、プラスチックに固定されるようにローレットまたは溝が必要です。インサートの位置を隣接する壁から離してください。そうしないと、5x 分離ルールを満たすことができなくなります。
 安全な液体保管用の回転成形 LLDPE 燃料タンク この燃料タンクは耐薬品性と耐衝撃性を備えたLLDPEを使用しており、燃料やその他の液体の貯蔵に適しています。シームレスな構造により漏れが防止され、軽量設計によりモバイルまたは固定用途に簡単に設置できます。 製品を見る→
パーティング ラインはきれいなエッジに配置する必要があります。パーティング ラインがテクスチャ サーフェスと交差する場合、分割部分のテクスチャは一致しません。均一に見える必要がある製品の場合は、リムや成形された溝などの自然な特徴で工具を分割する計画を立てます。
材質選定と環境負荷
LLDPE はほとんどの回転成形プロジェクトのデフォルトの材料ですが、それには十分な理由があります。優れた衝撃強度、優れた耐薬品性を備え、劣化することなく低速回転サイクルに耐えます。部品が屋外に設置される場合、UV 安定剤は不可欠です。黒が最も効果的な色ですが、他の色の UV パッケージも多くの用途に適しています。
海洋環境や化学環境での耐食性を確保するには、UV 安定化処理を施した LLDPE 部品が信頼できる選択肢となります。実践的な情報を公開しています。 LLDPEフローティングプラットフォームの耐食性 大規模な設置を検討されている方へ。
使用温度も重要です。標準的なポリエチレン部品は通常、摂氏 60 ~ 80 度の範囲での連続使用に定格されています。この範囲を超えると、ポリプロピレンまたはナイロンが必要になる場合があり、これらによりドラフト要件と工具コストの両方が変化します。酸、溶剤、海水への化学物質への曝露も材料の選択に影響を与えます。
ツーリングと金型の設計
回転成形プロジェクトにおける単一コストの中で最も大きなものは工具です。通常、金型は量産用には鋳造アルミニウム、プロトタイプ用には CNC 機械加工されたアルミニウムです。部品の形状が複雑になればなるほど、金型のコストも高くなります。
キスオフ、アンダーカット、および成形インサートはすべて、工具コストを増加させます。追加するすべてのフィーチャーを金型レイアウトで熟考する必要があります。 OEM 部品の最善のアプローチは、公称肉厚、ドラフト方向、パーティング ラインを明確に示した 3D CAD モデルを送信することです。これら 3 つの項目を含む簡単なスケッチだけでも、ツールに関する会話がはるかに生産的になります。
部品を回転成形業者に送る前に確認すべきこと
最も一般的な設計エラーは、何を探すべきかを知っていれば簡単に見つけることができます。
- クラウンのない平らな面なので、反ってしまいます。
- 半径が肉厚の 2 倍未満の鋭い内部コーナーは、応力亀裂が発生します。
- 壁やリブの間の狭い隙間を橋渡しします。
- ドラフトのない垂直の壁。金型内で結合します。
- 肉厚公差が±20%程度と厳しいため、機能は向上せずにコストが上昇します。
図面にこれらの問題が含まれている場合、最善の策は、早期に修正することです。 CAD モデルに少し変更を加えるだけで、何千ものツールの手直しや数か月に及ぶ生産の手間を省くことができます。
カスタム OEM プロジェクトを評価している場合、ツールを開発している会社が重要です。 Cixi Junyi Plastic Industry では、金型段階から最終生産まで回転成形部品を設計および製造しています。標準タンクを購入する場合でも、カスタム ハウジングを試運転する場合でも、同じ設計原則が適用されます。当社について詳しく読むことができます OEM開発・加工サービス 図面のレビュー、ツール、生産をどのように処理するかを理解するため。
関連商品
-
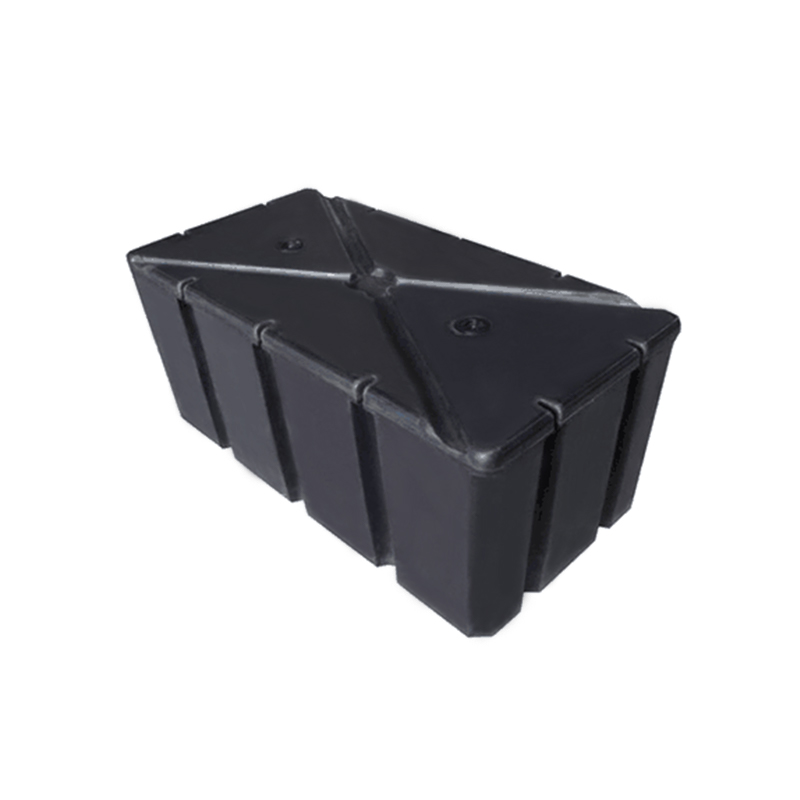
角型回転成形PEフローティングポンツーン
-
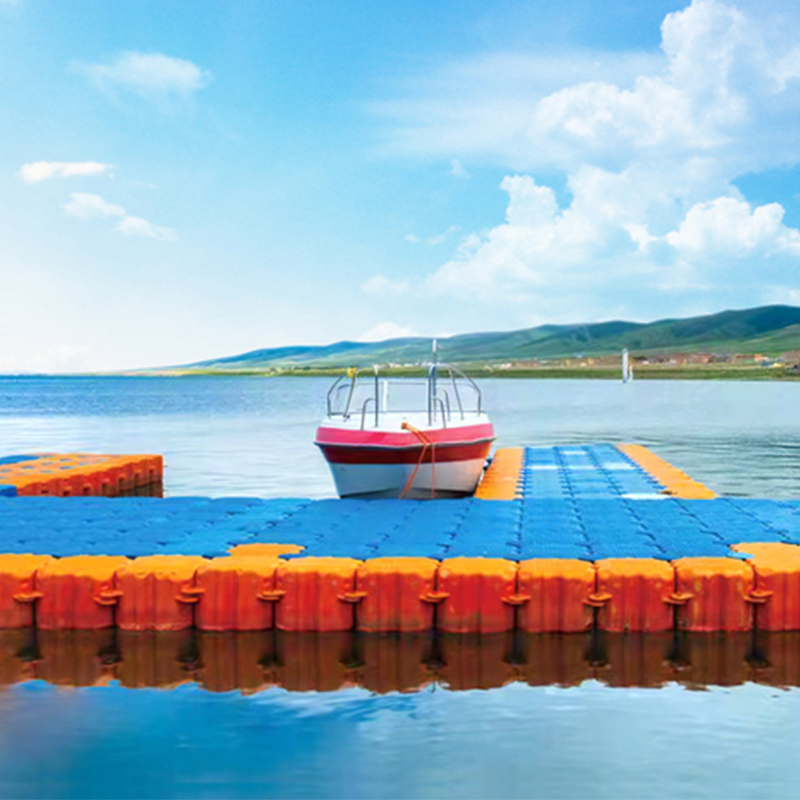
回転成形LLDPEフローティングプラットフォーム
-
耐久性のある 200mm ABS 回転成形フローティング ボール
-
500mm 片耳回転成形フローティング ボール
-
500mm プラスチック フローティング ボール LLDPE 警告ボール フローター
-
警告 浮上浚渫パイプポンツーン
-
LLDPE プラスチック回転成形浚渫パイプ フロート ポンツーン
-
海上航行ブイ・警報ブイ
-

LLDPE 定置航法ビーコン浮体ブイ
-
EPSフィラー付き回転成形警告フロート
-
回転成形防波ブイ
-
LLDPE 浚渫汚泥回転成形フローティング リング
-
直径 650 回転成形繁殖フローティングポンツーン
-
直径 200 の回転成形汚水保持フロート
-
回転成形浮体
-
回転成形プラスチック LLDPE 燃料タンク
-
回転成形植物保護水タンク
-
回転成形 LLDPE RV 淡水タンク
素早い連絡
-
 浙江省慈渓市恒河鎮五魚橋村
-
 +86-15257871220
-
 [email protected]
連絡を取り合ってください
