


回転成形の一般的な欠陥とその防止方法 – Junyi Plastics の専門家による洞察
長年にわたり、私たち Junyi Plastics は、名前を挙げることができるほぼすべての回転成形の欠陥を見てきました。原材料の不一致に起因するものもあれば、不適切な金型設計や温度制御に起因するものもあります。良いニュースは、それらのほぼすべてが正しいアプローチで回避できることです。この記事では、日常の生産で遭遇する最も一般的な回転成形の欠陥 (気泡、ブローホール、不均一な肉厚、変色、低い衝撃強度、反り、不完全な充填) について説明し、実際の現場での経験に基づいた実践的なトラブルシューティング テクニックを共有します。
気泡とブローホール
壁内またはパーティング ラインに沿って閉じ込められた気泡は、最も頻繁に発生する品質問題の 1 つです。これらは通常、焼結段階で空気や湿気が金型内に閉じ込められたときに発生します。私たちの経験では、根本的な原因は、不十分な通気または粉末内の過剰な水分であることがよくあります。常に通気口のサイズを確認することをお勧めします。小さすぎる場合は拡大してください。冷却速度を遅くし、冷却サイクル中に金型を回転させることも、閉じ込められたガスの放出に役立ちます。部品を完全に貫通するブローホールの場合、問題は多くの場合、溶融する前に材料を劣化させる局所的なホットスポットです。離型剤の使用を控えめにしたり、オーブンの温度を均一にすることが有効な対策となります。
 均一な肉厚を実現する回転スチールフィルム金型 この金型は、壁厚の変化と閉じ込められたガスを最小限に抑えるように設計されています。その精密構造は均一な材料の流れと冷却をサポートし、反りやブローホールなどの一般的な欠陥を軽減します。 製品を見る→
肉厚の不均一と反り
壁の厚さが不均一である場合は、金型の回転不良またはオーブンのインデックスが正しくないことの典型的な兆候です。私たちは、タレット機械の回転速度を調整し、金型がホットゾーン内を一定の速度で揺動するようにすることで、この問題に対処しました。一方、反りは、部品の冷却が速すぎるか不均一な場合に発生することがよくあります。冷却速度を下げて均一な空気流を使用すると、歪みを最小限に抑えることができます。パレットのベースやタンクの蓋などの大きくて平らな部品の場合、サイクル タイムを犠牲にすることなく剛性を維持するために内部リブを追加することがあります。私たちは長年にわたり、適切な収縮許容値を備えた適切に設計された金型が、一貫した肉厚を実現する最良の基盤であることを発見してきました。
変色と低い衝撃強度
変色 (黄ばみや茶色の縞模様) は、ほとんどの場合、熱劣化に関連しています。オーブンの温度が高すぎるか、サイクル時間が長すぎるか、材料グレードが必要な加熱プロファイルに合わせて設計されていません。当社ではすべての作業のオーブン温度を厳密に記録しており、暗い色の部品を処理する場合には遮熱板を使用しています。衝撃強度が低いということは別の話です。多くの場合、部品の焼結時間が十分でなかったか、間違ったグレードのポリマーが使用されたことを意味します。たとえば、耐衝撃性のある機器のシェルや燃料タンクを製造する場合、完全な融合を確実にするために特殊な LLDPE グレードを選択し、保持時間を 10 ~ 15% 延長します。完全な生産を開始する前に、サンプル片の簡単な落下重量テストでこの問題を発見できます。
 耐衝撃性のための回転成形プラスチック LLDPE 燃料タンク 特殊な LLDPE グレードと延長された焼結サイクルで製造されたこのタンクは、高い衝撃強度と耐薬品性を備えています。制御されたオーブン温度と適切な通気を維持することで、熱劣化の問題を回避します。 製品を見る→
充填が不完全で剛性が低い
不完全な充填は通常、大量の問題です。つまり、十分な樹脂が金型に充填されていませんでした。また、粉末が狭い空洞にうまく流れ込まない場合にも発生する可能性があります。私たちは、正しいショット重量を使用し、深いリブにわずかなテーパーを追加することで、この問題を解決しました。剛性が低い場合は、焼結不足または材料の弾性率が低すぎることが原因である可能性があります。場合によっては、設計自体が意図した荷重に対して薄すぎる場合があります。そのような場合、当社はお客様と協力して、局所的に肉厚を増やすか、より硬いポリマーに切り替えるようにします。当社の OEM 加工チームは、大型タンクやコンテナの寸法安定性を向上させるために、「ストレスリリーフ」冷却サイクルを推奨することがよくあります。
表面の欠陥とヒケ
傷、へこみ、ヒケは通常、金型の表面または不適切な金型の準備に起因します。私たちは毎回の実行前にすべての金型を検査し、必要に応じて再研磨します。平らな表面のヒケは、局所的な厚さの変化によって発生することが多く、厚い部分に熱が蓄積して凹みが生じます。金型表面にわずかなクラウンを追加するか、その領域の冷却時間を長くすると、状態を均一にするのに役立ちます。ねじ付きインサートまたは一体型ボスの場合、樹脂の付着を最小限に抑えるために予熱されたコアピンを使用します。
 CPT-5000L 滑らかな表面用の円錐底 PE 貯蔵タンク このタンクは、慎重な金型の準備と表面仕上げによって構築されており、傷、へこみ、ヒケを防ぎます。その設計により均一な冷却が可能となり、水処理や化学薬品の保管に適した欠陥のない外観が保証されます。 製品を見る→
予防策:マテリアルハンドリングから金型設計まで
15 年以上にわたってあらゆるものを生産してきました。 回転成形フローティングプラットフォーム 化学薬品投与バレルに至るまで、私たちは、やり直しよりも予防が常に優れていることを学びました。私たちの主な推奨事項は次のとおりです。
- 樹脂を適切に輸送および保管する – 乾燥した状態に保ち、汚染を避けてください。気泡が発生する最大の原因は湿気です。
- 温度を注意深く監視する – 高温計またはデータロガーを使用します。 5 °C の偏差でも、変色や不完全な焼結が発生する可能性があります。
- 適切な通気を備えた金型を設計する – 簡単なルール: ベント直径は金型表面積の少なくとも 1 ~ 2% である必要があります。
- 冷却を均一に制御 – 特に断面が大きい部品の場合は、急冷ではなく徐々に冷却してください。
- 最初の部分の検証を実行する – 生産バッチを承認する前に、必ずサンプルを実行し、壁の厚さ、重量、衝撃強度を確認してください。
Junyi Plastics のチームは最近、適切なサイクル制御が主要な水処理プロジェクトで欠陥ゼロの実行を達成するのにどのように役立ったかについての洞察を共有しました。詳細については、こちらの記事をご覧ください。 展示概要 では、海洋グレードの回転成形における革新について話し合いました。
最終的な考え
回転成形の欠陥は避けられないものではありません。材料の選択、金型設計、プロセスパラメータに細心の注意を払うことで、それらを最小限に抑えるか完全に排除することができます。円錐底タンク内の気泡、養殖樽の歪み、機器シェルの変色など、解決しない問題に直面している場合は、当社のエンジニアリング チームが喜んで根本原因の診断をお手伝いします。私たちは水処理、水産養殖、海洋産業のお客様のこれらの課題を解決してきました。お客様のプロジェクトでも同じことができます。
関連商品
-
角型回転成形PEフローティングポンツーン
-
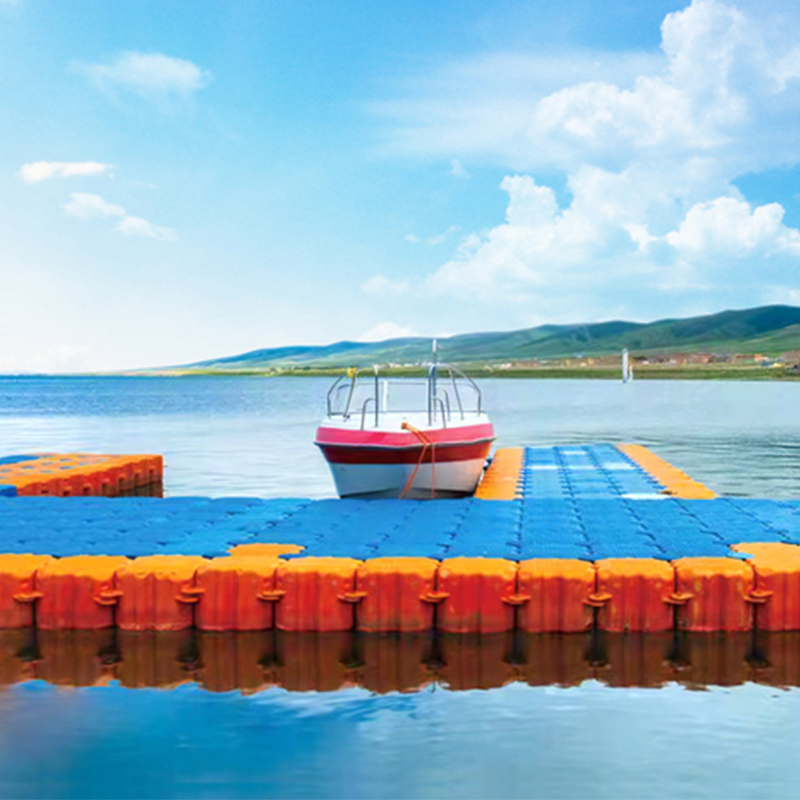
回転成形LLDPEフローティングプラットフォーム
-
耐久性のある 200mm ABS 回転成形フローティング ボール
-
500mm 片耳回転成形フローティング ボール
-
500mm プラスチック フローティング ボール LLDPE 警告ボール フローター
-
警告 浮上浚渫パイプポンツーン
-
LLDPE プラスチック回転成形浚渫パイプ フロート ポンツーン
-
海上航行ブイ・警報ブイ
-

LLDPE 定置航法ビーコン浮体ブイ
-
EPSフィラー付き回転成形警告フロート
-
回転成形防波ブイ
-
LLDPE 浚渫汚泥回転成形フローティング リング
-
直径 650 回転成形繁殖フローティングポンツーン
-
直径 200 の回転成形汚水保持フロート
-
回転成形浮体
-
回転成形プラスチック LLDPE 燃料タンク
-
回転成形植物保護水タンク
-
回転成形 LLDPE RV 淡水タンク
素早い連絡
-
 浙江省慈渓市恒河鎮五魚橋村
-
 +86-15257871220
-
 [email protected]
連絡を取り合ってください
